


Zostaw nam wiadomość
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

Zhejiang Zechen Intelligent Equipment Co., Ltd.
Szkło urządzenia jest drukowane frytą ceramiczną przed hartowaniem, wypalane w temperaturze 620–700°C i pozostawia ślad, który przetrwa cały okres użytkowania urządzenia – ale tylko wtedy, gdy osad utrzymuje się w granicach 8–15 μm, a siatka wytrzymuje 20–25 N/cm. Proces sitodruku na szklanych panelach urządzeń przebiega dwutorowo, a wybranie niewłaściwego jest najdroższym błędem w tej kategorii: fryta przed hartowaniem w celu uzyskania trwałych czarnych obramowań i ikon, atrament organiczny lub UV po hartowaniu w przypadku małych objętości. W tym przewodniku omówiono obie metody, wartości konfiguracji i defekty, które kosztują najwięcej złomowanego szkła.
Stała trasa składa się z sześciu etapów — czyszczenie, fryta drukarska, suszenie, wypalanie podczas odpuszczania, schładzanie, kontrola — a etap wypalania sprawia, że szkło staje się częścią zadrukowaną, a nie powłoką na nim.
Dwie alternatywne trasy mają znaczenie komercyjne. Atrament UV lub dwuskładnikowy, utwardzany po temperowaniu, pracuje w temperaturze 60–80°C i umożliwia drukowanie na wykończonym szkle, co nadaje się do małych partii i paneli zamiennych, ale zużywa się na krawędziach w ciągu kilku lat. Dwuskładnikowa żywica epoksydowa plasuje się pomiędzy nimi pod względem trwałości i kosztów.
Tabela 1: Systemy atramentowe do szkła urządzeń
| System | Wyleczyć | Trwałość | Koszt względny | Najlepsze dla |
| Fryta ceramiczna | Odpuszczanie w temperaturze 620-700°C | Życie szkła | Wysoki | Drzwi piekarnika, płyty kuchenne, panele przednie |
| Dwuskładnikowa żywica epoksydowa | Piekarnik 80-150°C | 5-10 lat | Średni | Panele sterujące, małe partie |
| Organiczny, utwardzany promieniami UV | Lampa UV, sekundy | 2-5 lat | Niski | Prototypy, części zamienne |
✅ Konkluzja: Fryta przed hartowaniem to jedyna metoda, która przetrwa żywotność urządzenia; Atramenty po temperowaniu zamieniają trwałość na elastyczność i niski koszt wolumenowy.
Za większość złomu szklanego odpowiadają trzy defekty — bąbelki, zadziory na krawędziach druku i dziurki — a każdy z nich ma związek z konkretnym ustawieniem, a nie z atramentem.
Pęcherzyki i zadziory powstające podczas sitodruku na szkle mają zazwyczaj podłoże mechaniczne, a nie chemiczne — to dobra wiadomość, ponieważ zmiana ustawień jest tańsza niż zmiana składu atramentu.
Wypalane szkło również zawodzi w sposób widoczny dopiero po hartowaniu: zmętnienie spowodowane zbyt grubą warstwą fryty, zmiana koloru w wyniku niedostatecznego wypalenia i utrata przyczepności na granicy. Zachowaj wypaloną próbkę z każdej partii i porównaj w tym samym świetle; dryf wzrokowy łatwiej jest uchwycić na podstawie odniesienia niż na podstawie pamięci.
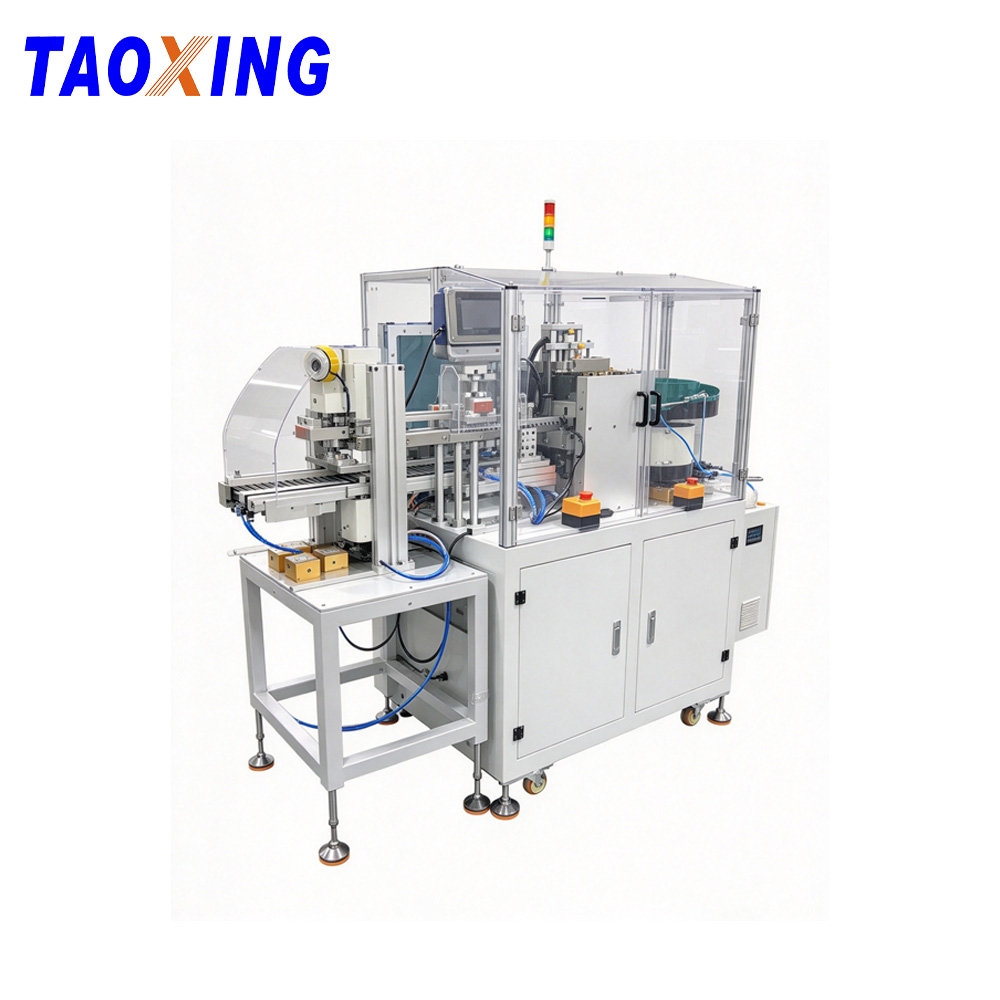
Uwaga dotycząca zaopatrzenia: panele szklane wymagają płaskiego stołu ze stołem podciśnieniowym, stabilną rejestracją i ramą, która pozostaje równoległa na arkuszu o grubości 1500 mm. TAOXING, marka Zhejiang Zechen Intelligent Equipment Co., Ltd., produkuje maszyny do sitodruku , tampodruku i maszyny do rozciągania siatki w swoim zakładzie w Deqing i określa stół i ramę wokół rozmiaru szkła, a nie odwrotnie.
✅ Konkluzja: Pęcherzyki, zadziory i dziury wynikają z grubości osadu, twardości rakla i czystości – przed wymianą atramentu należy skorygować ustawienia.
P: W jakiej temperaturze wypala się frytę ceramiczną na szkle urządzenia? Odp.: 620-700°C, w tym samym procesie co odpuszczanie. Dokładna temperatura wypalania farby ceramicznej do sitodruku na szkle zależy od składu fryty i rodzaju szkła, ale musi ona mieścić się w krzywej odpuszczania – osobne wypalanie powoduje ponowne wyżarzenie szkła i jego osłabienie.
P: Co powoduje powstawanie bąbelków i zadziorów na drukowanym szkle? Odp.: Pęcherzyki powstają w wyniku zbyt grubego osadu, zanieczyszczonej siatki lub niecałkowitego wyschnięcia; zadziory powstają na skutek miękkiej rakli, małego kąta lub zbyt dużego braku kontaktu. Przyczyny zarówno pęcherzyków, jak i zadziorów w sitodruku na szkle są związane z wiązaniem, dlatego przed zmianą dostawcy należy naprawić proces.
P: Czy po hartowaniu można drukować szklane panele urządzeń? Odp.: Tak, z dwuskładnikowym atramentem epoksydowym lub UV i jest to powszechne w przypadku małych partii i paneli zamiennych. Proces sitodruku na szklanych panelach urządzeń przechodzi następnie do utwardzania w piekarniku w temperaturze 80–150°C lub promieniami UV, ale trwałość spada do 2–10 lat, w zależności od systemu.
Wyślij do TAOXING wymiary panelu, grubość szkła, system atramentu i docelową wydajność, a nasi inżynierowie prześlą konfigurację maszyny ze stołem podciśnieniowym, rozmiarem ramy i tolerancją rejestracji, a także bezpośrednią wycenę z fabryki. Zhejiang Zechen Intelligent Equipment Co., Ltd. buduje każdą maszynę TAOXING na zamówienie w swojej fabryce w Deqing, z opcjami OEM/ODM i cenami hurtowymi dla dystrybutorów. Zacznij od drukarki.com.
E-mail: David@hztaoxing.com
Telefon komórkowy: +86 13588858598
Strona internetowa: www.printerae.com
Wyślij je do tym dostawcy
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.